< img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=1003016039264231&ev=PageView&noscript=1" />
Novinky z oboru
Domů / Novinky / Novinky z oboru / Elektronický průvodce výběrem šroubů: Velikosti, typy pohonů, materiály a zdroje
2026-10-07

Elektronický průvodce výběrem šroubů: Velikosti, typy pohonů, materiály a zdroje

Zhejiang Chance & Union Import and Export Co., Ltd.

Odizolovaná prohlubeň M1.6 může zastavit automatizovanou montážní linku na dvacet minut a cena samotného elektronického šroubu je vedle této prostoje irelevantní. Pod M3 se mezera mezi šroubem, který se zasouvá čistě, a šroubem, který poškozuje hlavu, často zmenšuje na zlomek milimetru v hloubce vybrání, špatné povrchové úpravě nebo geometrii pohonu, která nebyla nikdy určena pro elektrické nářadí.

Co vlastně definuje elektronický šroub

Elektronický šroub je miniaturní závitový spojovací prvek, obvykle mezi M0,8 a M3 v průměru, vyrobený v těsných rozměrových tolerancích s přesným unášecím vybráním, takže může upevnit tenké panely, obvodové desky a malá pouzdra bez deformace okolního materiálu.

Pracovní definice
Elektronický šroub je spojovací prvek o malém průměru s nízkoprofilovou hlavou, třídou tolerance závitu 6g a unášecím vybráním vyříznutým na kalibrovanou měrku, určený pro montáže, kde by standardní strojní šroub byl příliš velký nebo příliš nepřesný.

Tři vlastnosti jej odlišují od univerzálního strojního šroubu:

  • Rozsah průměrů. M1.6, M2.0 a M2.5 nesou většinu poptávky po spotřební elektronice, zatímco M1,0 a M1.2 se objevují v modulech fotoaparátů a nositelných zařízeních.
  • Geometrie hlavy. Pánvové, ploché a sýrové hlavy udržují celkovou výšku hlavy pod zhruba 1,5 mm, takže šroub uvolňuje sousední součásti a stěny krytu.
  • Přesnost zahloubení. Vyříznutí vybrání na správný rozměr je důležitější než pevnost v tahu, protože šroub se musí na výrobní lince tisíckrát čistě uvolnit od šroubováku.

Normy velikosti a závitu, které rozhodují o tom, zda šroub pasuje

Metrické elektronické šrouby používají tvar závitu 60 stupňů definovaný normou ISO 68-1 a praktický pracovní rozsah je od M1,0 do M3,0. Výběr správné velikosti je otázkou stoupání, hloubky záběru a materiálu, do kterého šroub závituje.

Běžné velikosti metrických elektronických šroubů a jejich typické aplikace.
Velikost Rozteč Rozsah délek Typická aplikace
M1.0 0,25 mm 1,5 až 4 mm Kamerové moduly, nositelné senzory
M1.2 0,25 mm 2 až 5 mm Rámečky pro smartphony, kryty konektorů
M1.4 0,30 mm 2 až 6 mm Malé držáky, držáky antény
M1.6 0,35 mm 2 až 8 mm Montáž desky plošných spojů, montáž skříně
M2.0 0,40 mm 3 až 10 mm Kryty notebooků, nosiče pohonů
M2.5 0,45 mm 3 až 12 mm Ovládací panely, průmyslové displeje
M3.0 0,50 mm 4 až 16 mm Spotřebiče, větší elektronika
0,35 mm
Jedna úplná otáčka elektronického šroubu M1,6 jej posune o přesně 0,35 mm. Tři otáčky se rovnají zhruba jednomu milimetru dráhy, proto na hloubce záběru závitu záleží více než na celkové délce šroubu.

Hloubka záběru by měla dosahovat alespoň dvojnásobku jmenovitého průměru. Šroub M1.6 zašroubovaný pouze 1,5 mm do plastového nástavce soustředí zatížení na příliš málo závitů a odizoluje nálitek dlouho předtím, než šroub dosáhne svého jmenovitého točivého momentu.

Typy pohonů a jak obstojí v automatizované montáži

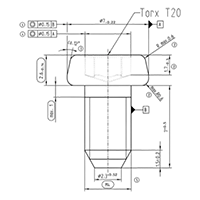
Torxové a šestihranné pohony předčí pohony s křížovou drážkou v elektronické sestavě, protože přenášejí krouticí moment přes ploché svislé kontaktní plochy spíše než šikmé vačkové plochy, které vytlačují bit z vybrání.

Relativní kapacita přenosu točivého momentu podle typu pohonu Indexováno na křížové zahloubení (Phillips) = 100 Křížové vybrání Pozidriv Šestihranná zásuvka Torx 100 115 140 165 Relativní index založený na typické geometrii zahloubení pohonu. Skutečná kapacita se liší podle záběru bitu a materiálu.

Křížové vybrání je navrženo tak, aby se vysulo, jakmile točivý moment překročí práh. Toto chování chrání ruční nástroj a měkkou hlavu šroubu, ale při automatizované montáži se stává problémem, protože práh se posouvá s opotřebením bitu, tloušťkou povlaku a seřízením šroubováku.

  • Torx, šestilaločný: vysoký přenos krouticího momentu a minimální vytahování bitu, výchozí volba pro šrouby M2 a menší instalované strojem.
  • Šestihranná zásuvka: dobrá kapacita točivého momentu se známým rozhraním nástroje, ale stěny vybrání se při nejmenších velikostech ztenčují.
  • Křížové vybrání: široce dostupné a odpouštějící vychýlení, přesto náchylnější k poškození hlavy při opakované automatizované jízdě.
  • Drážkovaný: levné na tvarování a nevhodné pro řízení točivého momentu, nejlépe se vyvarovat ve výrobní elektronice.
Základní pravidlo: je-li elektronický šroub M2 nainstalován s napájecím šroubovákem, specifikujte Torx. Pokud se instaluje ručně a cena dominuje, zůstává příčné zapuštění přijatelné.

Materiály a povrchové úpravy pro vodivost a korozi

Nerezová ocel 304 je výchozím materiálem pro elektronické šrouby, ale poniklovaná uhlíková ocel vítězí v ceně a vodivosti, zatímco mosaz a nerez 316 splňují specifické elektrické a korozní požadavky.

Nerezová ocel 304 a 316

  • Odolnost proti korozi: vynikající, pro vlhké nebo mírně chemické prostředí není nutné žádné pokovování.
  • Vodivost: střední, protože vrstva pasivního oxidu zvyšuje přechodový odpor.
  • Magnetické chování: 304 závitů slabě magnetických po tváření za studena; 316 zůstává v podstatě nemagnetický.
  • Cena: vyšší než u poniklované uhlíkové oceli.
  • Nejlepší pro: nechráněné skříně, držáky a panely, které musí odolávat vlhkosti po léta provozu.

Niklovaná uhlíková ocel

  • Odolnost proti korozi: dobrá, zatímco povlak zůstává neporušený, ale póry otevírají dveře pro důlkovou korozi.
  • Vodivost: lepší než nerez, se stabilním přechodovým odporem na niklovém povrchu.
  • Magnetické chování: magnetické, které je důležité v blízkosti senzorů a magnetického stínění.
  • Cena: nejnižší z běžných možností.
  • Nejlepší pro: uzemňovací cesty, vnitřní elektroniku a velkoobjemové levné sestavy.

Tloušťka niklování se obvykle pohybuje mezi 3 a 8 mikrometry. Pod 2 mikrometry pórovitost prudce stoupá a šrouby se ve vlhkém skladu začnou prohlubovat dříve, než se vůbec dostanou na montážní linku.

Točivý moment, tolerance a skutečné náklady na poškozenou elektronickou hlavu šroubu

Většina selhání elektronického šroubu není selháním závitu. Jsou to zapuštěné opotřebení, odizolované plastové nástavce nebo překroucené hlavy a každá z nich ukazuje zpět na hodnotu točivého momentu, která nikdy nebyla přizpůsobena materiálu.

Typický utahovací moment, nerezová ocel do plastu nebo tenkého kovu
0,15-0,25 N.m na M1,6
0,25-0,40 N.m při M2,0
0,40-0,60 N.m při M2,5
0,60-0,90 N.m při M3,0

Tyto údaje předpokládají hloubku záběru alespoň dvojnásobku jmenovitého průměru. Zkraťte tento záběr a bezpečný krouticí moment rychle klesne, protože stejné zatížení se rozloží na méně závitů a místo spojovacího prvku se deformuje plastový výstupek.

Třída tolerance závitu 6g je standardní pro elektronické šrouby. Jedná se o vůli, díky které je montáž předvídatelná, ale také to znamená, že šroub od jednoho dodavatele a závitový otvor od jiného budou jen zřídka reprodukovat lícování spárované sady.

Změřte hloubku zapuštění u příchozích dávek. Zahloubení o 0,08 mm příliš mělké zvyšuje znatelně riziko vyklouznutí, jakmile se bit unášeče začne opotřebovávat.

Kontrolní seznam zdrojů, než schválíte dodavatele elektronických šroubů

Schvalování elektronického dodavatele šroubů je dokumentační a metrologické cvičení, nikoli srovnání cen. Pět kontrol odděluje spolehlivý zdroj od jednoho, který vám pošle nevyhovující dávku šest měsíců do výroby.

  1. Materiálový certifikát. Vyžádejte si certifikaci mlýna nebo válcovaného drátu pro každé číslo tepla s rozsahem chemického složení. Náhrada třídy, jako je 304 odeslaná místo 316, je jedinou nejčastější stížností kupujících.
  2. Kontrola rozměrového vzorku. Vytáhněte náhodně třicet kusů a změřte je na optickém komparátoru. Zaměřte se na průměr hlavy, výšku hlavy, hloubku vybrání a průměr stoupání závitu.
  3. Tloušťka pokovení. Niklové povlaky mají obvykle tloušťku 3 až 8 mikrometrů. Cokoli pod 2 mikrometry zvyšuje poréznost a vede k důlkové korozi ve vlhkém skladování.
  4. Test měřidla výklenku. Vložte kalibrovaný bit plné velikosti. Nemělo by docházet k žádnému znatelnému radiálnímu kolísání. Vibrace znamená vyšší riziko vyklouznutí při montáži.
  5. Sledovatelnost šarží. Potvrďte, že dodavatel dokáže vysledovat hotovou šarži zpět k číslu tepla suroviny. Bez tohoto odkazu nelze izolovat jedinou chybnou dávku.

Standardní elektronické šrouby a zakázkové nestandardní díly se řídí různými způsoby schválení. Pro zakázkovou práci přidejte před zahájením sériové výroby zprávu o kontrole prvního artiklu a rozměrový výkres podepsaný oběma stranami.

Často kladené otázky o elektronických šroubech

Jaká je nejběžnější velikost elektronického šroubu?

M1.6 a M2.0 dominují spotřební elektronice. M1.6 pokrývá montáž desky s plošnými spoji a malou sestavu krytu, zatímco M2.0 si poradí s kryty notebooků a mírně těžšími panely. Pod M1.4 jsou šrouby obvykle vyhrazeny pro moduly kamer, nositelná zařízení a balíčky přesných senzorů.

Jsou elektronické šrouby magnetické?

Záleží na materiálu. Niklovaná uhlíková ocel je výrazně magnetická. Nerez 304 se po tvarování za studena stává slabě magnetický a nerez 316 zůstává v podstatě nemagnetický. Pokud se šroub nachází v blízkosti magnetického senzoru nebo stínící dráhy, zadejte nerez nebo mosaz 316.

Jaký utahovací moment bych měl použít pro elektronický šroub M2?

Začněte s 0,25 až 0,40 N.m pro nerezovou ocel se závitem do plastu nebo tenkého kovu, za předpokladu záběru minimálně 4 mm. Při navlékání do nevyztuženého plastu snižte horní okraj zhruba o třetinu a vždy to potvrďte zkouškou krouticího momentu na skutečném provedení nálitku.

Lze elektronické šrouby znovu použít?

Strojní šrouby zašroubované do kovových vložek lze obvykle několikrát znovu použít bez ztráty funkce. Závitotvorné šrouby, které si řežou vlastní dráhu do plastu, jsou navrženy pro jednu instalaci, protože vytvořené závity se při každém odstranění opotřebovávají a přídržná síla rychle klesá.