





Těžké šestihranné konstrukční šrouby A325 vs. A490: Pevnost v tahu vs. citlivost na vrub – jak tento kompromis ovlivňuje typ ložiska vs. kritické prokluzování?
Výběr mezi ASTM A325 (nyní třída A325 pod F3125) a ASTM A490 (třída A490 pod F3125) těžké šestihranné konstrukční šrouby je jedním z nejkritičtějších rozhodnutí při navrhování ocelových konstrukcí. Zatímco A490 nabízí výrazně vyšší pevnost v tahu, tato pevnost přichází se zvýšenou citlivostí na vrub a vyšším rizikem křehkého lomu. Tento základní kompromis přímo určuje vhodnost každého typu šroubu pro spoje typu ložiska a spoje kritického prokluzu. Tento článek poskytuje komplexní srovnání a praktický rámec rozhodování.
1. Porovnání vlastností jádra: A325 vs. A490
Následující tabulka uvádí klíčové mechanické a aplikační rozdíly mezi dvěma konstrukčními třídami šroubů, odvozené ze specifikací ASTM F3125.
| Parametr vlastnosti | ASTM A325 (F3125 třída A325) | ASTM A490 (F3125 třída A490) |
|---|---|---|
| Minimální pevnost v tahu | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1 034 MPa) |
| Maximální pevnost v tahu | Není uvedeno (minimálně 120 ksi) | 173 ksi (pro omezení křehkosti) |
| Tvrdost jádra (HRC) | Není konkrétně omezeno (typicky C24–C35) | C33–C38 (přísnější kontrola) |
| Vrubová citlivost | Střední – méně náchylné ke křehkému lomu | Vysoká – citlivější na korozi pod napětím a vodíkové praskání |
| Žárové zinkování | Povoleno (běžně používané) | Zakázáno (riziko vodíkového křehnutí a žíhání) |
| Test rotační kapacity | Vyžaduje se pro pozinkované sestavy | Požadováno pro všechny sestavy (s horními limity tahu) |
| Nedestruktivní testování | Obvykle není vyžadováno | Nutná kontrola magnetických částic |
2. Typy spojů a použitelnost šroubů
Volba mezi typem ložiska a spoji s kritickým prokluzem závisí na konstrukčních požadavcích na toleranci skluzu, odolnost proti únavě a kontrolu deformace.
- Připojení typu ložiska: V tomto provedení je šroub utažen do „těsně utaženého“ stavu (nebo plně předepnut) a smyková síla se přenáší primárně prostřednictvím smykové pevnosti hřídele šroubu a únosnosti spojených desek proti stěnám otvoru. Před kontaktem dříku šroubu se stěnou otvoru se očekává určité prokluzování. Tato konstrukce umožňuje nižší náklady na instalaci, ale vede k větší deformaci a nedoporučuje se pro spoje vystavené změně zatížení nebo únavě.
- Připojení kritické proti prokluzu: V tomto provedení je šroub plně předepnut na vysokou úroveň (70 % minimální pevnosti v tahu), čímž vzniká vysoká upínací síla, která vytváří tření mezi lícujícími povrchy. Smyková síla je přenášena tímto třením a při provozním zatížení není povolen prokluz. Tato konstrukce poskytuje vyšší tuhost, lepší odolnost proti únavě a je vyžadována pro spoje s příliš velkými nebo štěrbinovými otvory nebo tam, kde by prokluz byl škodlivý pro konstrukční výkon.
Níže uvedená tabulka shrnuje použitelnost každého typu šroubu pro tyto typy spojení.
| Typ připojení | ASTM A325 Vhodnost | Vhodnost ASTM A490 | Klíčová úvaha |
|---|---|---|---|
| Typ ložiska (těsně těsný) | Ano – široce používané | Ano – ale zřídka se používá kvůli ceně a riziku křehkosti | A325 je upřednostňován pro nákladově efektivní spojení ložisek |
| Typ ložiska (předepnuté) | Ano – běžné | Ano – s pečlivou kontrolou kvality | A490 vyžaduje rotační kapacitu a testování MPI |
| Kritické prokluzování (Třecí typ) | Ano – standardní pro většinu aplikací | Ano – pro extrémně vysoké požadavky na zatížení | Vyšší předpětí A490 poskytuje větší odolnost proti skluzu |
3. Kompromis mezi pevností a citlivostí na zářez: Vliv na vhodnost připojení
Základní kompromis mezi pevností v tahu a citlivostí vrubu má přímé důsledky pro návrh spoje.
- Pro připojení typu ložiska: Tato spojení umožňují prokluz a spoléhají se na smykovou kapacitu šroubu a pevnost ložiska. Vzhledem k tomu, že šroub není vystaven stejné úrovni koncentrace cyklického napětí jako u spojů s kritickým skluzem, vyšší pevnost v tahu A490 může být prospěšná při odolnosti vůči smykovému a ložiskovému zatížení. Vyšší vrubová citlivost A490 však znamená, že jakékoli poškození závitu, povrchové vady nebo nesouosost mohou snáze vést ke křehkému lomu. Proto, zatímco A490 lze použít v ložiskových spojích, mnoho specifikací doporučuje používat A325 všude tam, kde je to možné, kvůli vyššímu riziku křehkého lomu u A490.
- Pro kritická připojení: Tato spojení vyžadují vysokou upínací sílu k vytvoření tření, které je přímo úměrné předpětí šroubu. Šrouby A490 s vyšší pevností v tahu mohou být napnuty na vyšší předpětí, což poskytuje větší odolnost proti skluzu pro stejný průměr šroubu. Díky vysokému předpětí v kombinaci s vysokou tvrdostí A490 je však šroub náchylnější k praskání korozí pod napětím a vodíkové křehnutí. To je důvod, proč použití A490 v kritických spojích vyžaduje přísnou kontrolu kvality, včetně testování rotační kapacity a magnetické inspekce částic (MPI) k detekci povrchových vad. Navíc šrouby A490 nelze žárově zinkovat, což omezuje jejich použití v korozivním prostředí, kde jsou preferovány pozinkované šrouby A325.
4. Praktický rámec rozhodování
Na základě analýzy kompromisu se doporučují následující pokyny pro výběr:
- Preferovat A325 Když: (1) Spoj je standardní ložiskový nebo kritický spoj s požadavky na střední zatížení; (2) Pro ochranu proti korozi je vyžadováno žárové zinkování; (3) Spoj je vystaven dynamickému nebo únavovému namáhání, kde je primárním zájmem citlivost na vruby; (4) Klíčovými faktory jsou náklady a dostupnost.
- Zvažte A490, když: (1) Spojení vyžaduje výrazně vyšší odolnost proti smyku nebo skluzu, než může poskytnout A325; (2) Spoj je vystaven extrémně vysokému statickému zatížení a není v korozivním prostředí; (3) Dodavatel může zajistit nezbytnou kontrolu kvality (MPI, testování rotační kapacity); (4) Konstrukce byla důkladně vyhodnocena z hlediska rizika křehkého lomu.
5. Výroba a perspektiva kvality
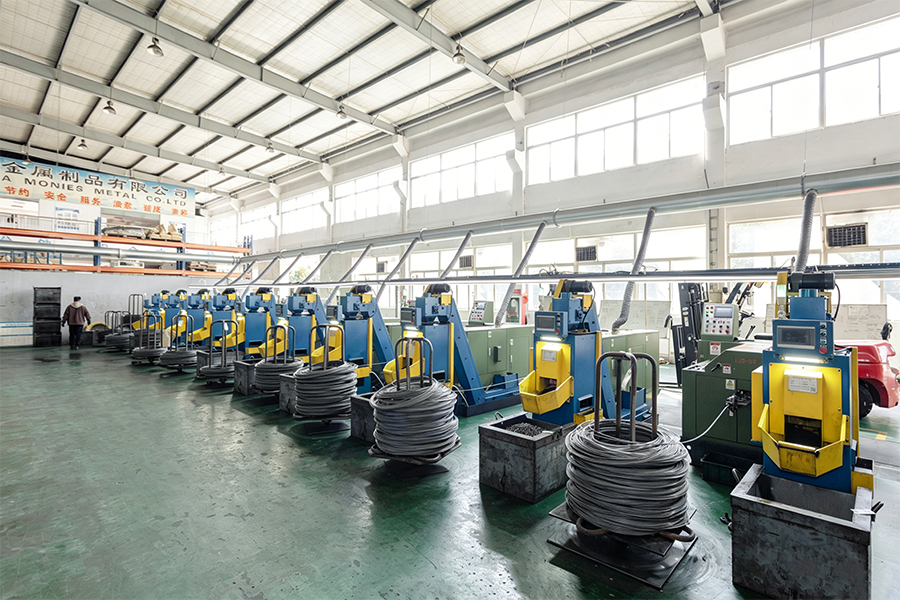
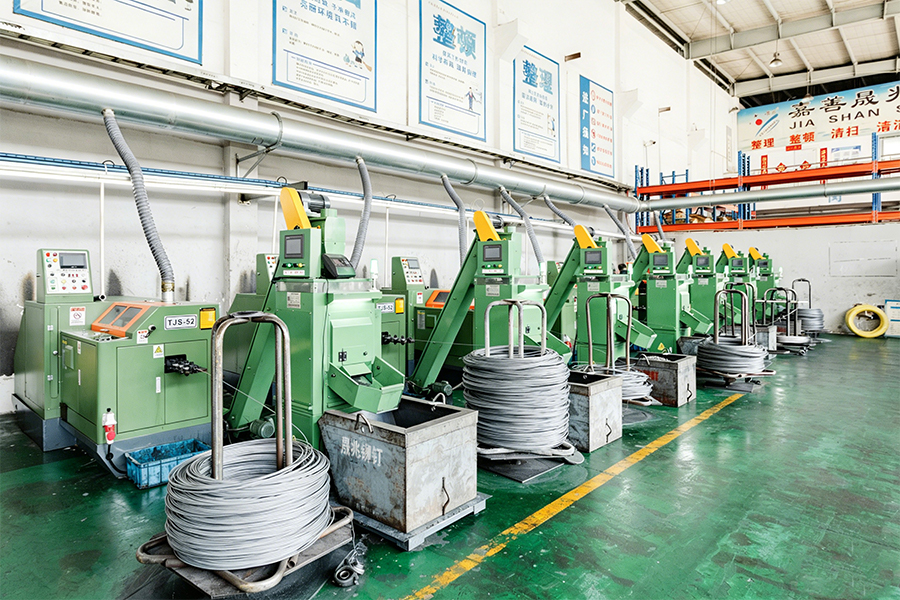
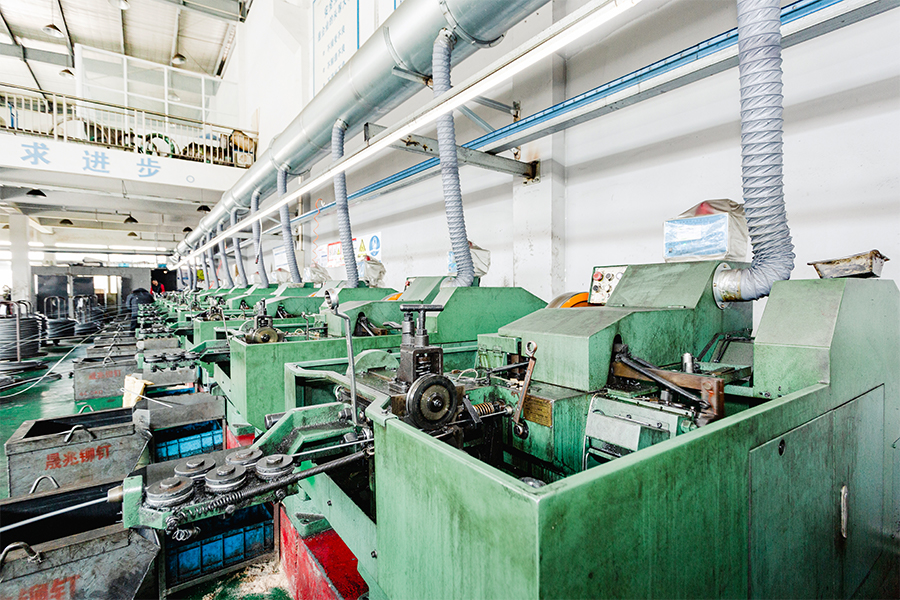
Dosažení konzistentních mechanických vlastností konstrukčních šroubů vyžaduje přesnou kontrolu chemie materiálu, tepelného zpracování a testování. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) je rodinný podnik pod SEA Monies Metal Co., Ltd., který zdědil 20 let rodinných zkušeností a dědictví kvality v kovovýrobě. Spoléháme se na silnou výrobní kapacitu a výhody dodavatelského řetězce Shengzhao Metal a specializujeme se na výzkum a vývoj, výrobu a globální prodej vysoce kvalitních kovových výrobků. V souladu s rodinným úsilím o přesnost, přísný pracovní přístup a dlouhodobý závazek dodáváme stabilní a spolehlivé produkty a služby zákazníkům po celém světě.
S využitím robustního výzkumu, vývoje a výrobních kapacit továrny se specializujeme na vysoce pevné nýty, šrouby, matice, podložky, kolíky, šrouby a různé nestandardní zakázkové díly. Náš sortiment zahrnuje materiály včetně nerezové oceli, legované oceli, hliníkové slitiny, mědi a speciálních slitin, využívající procesy jako je ražení za studena, kování za tepla a CNC obrábění. Naše výrobky jsou vyváženy do více než 25 zemí a slouží více než 200 klientům.
Chance & Union se zavázala bezproblémově propojit „Vyrobeno v Číně“ s mezinárodním trhem a poskytovat globálním zákazníkům jednorázová řešení upevnění od výzkumu a vývoje až po hromadnou výrobu prostřednictvím profesionální technologie a výjimečné kvality. Pro aplikace konstrukčních šroubů dodáváme spojovací prvky třídy A325 i A490 s úplnými certifikáty o zkoušce materiálu a pro A490 s požadovanými zprávami o kontrole magnetických částic.
6. Často kladené otázky (FAQ)
- Q1: Mohou být šrouby A325 a A490 použity zaměnitelně v konstrukčním spojení?
Odpověď: Ne. Mají různou pevnost v tahu, tvrdost a citlivost na křehký lom. Jejich výměna bez přepracování spojení může vést k nedostatečné pevnosti nebo neočekávanému selhání. Šrouby A490 mají vyšší požadavek na předpětí a přísnější postupy kontroly kvality. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) doporučuje konzultaci se stavebním inženýrem projektu před nahrazením typů šroubů. - Q2: Proč nejsou šrouby A490 žárově pozinkované?
Odpověď: Šrouby A490 nelze žárově zinkovat ze dvou důvodů: (1) teplota lázně roztaveného zinku překračuje teplotu popouštění šroubu, což může způsobit žíhání šroubu a snížení jeho pevnosti; (2) proces moření používaný před galvanizací zavádí atomární vodík do oceli, což může způsobit vodíkové křehnutí – mechanismus opožděného selhání, který je zvláště nebezpečný u šroubů s vysokou pevností. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) nabízí galvanizované konstrukční šrouby A325 jako alternativu odolnou proti korozi. - Q3: Jaké je označení X a N pro konstrukční šrouby a jak souvisí s typem připojení?
A: Označení X znamená, že závity jsou vyloučeny ze smykové roviny (dřík šroubu je ve smykové rovině), což poskytuje vyšší smykovou kapacitu. Označení N znamená, že závity mohou být zahrnuty do smykové roviny. Toto rozlišení je kritické pro spoje typu ložiska, kde pevnost ve smyku závisí na tom, zda zatížení prochází celým průměrem dříku nebo zmenšeným průměrem paty závitu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) může dodat konstrukční šrouby se specifikovanou délkou závitu pro splnění požadavků X nebo N.
Gallering šestihranných matic A2-70 a A4-80 z nerezové oceli: Vysoká tažnost nebo vysokorychlostní instalace Přehřívání?
Fenomén zadření závitů (také známý jako zadření nebo svařování za studena) je trvalým a nákladným problémem při instalaci spojovacích prvků z austenitické nerezové oceli, zejména šestihranných matic A2-70 (304) a A4-80 (316). Gallering je charakterizován zadřením závitů - materiál je roztrhán a svařen dohromady, což často činí matici nebo šroub nepoužitelnými. Dva nejčastěji uváděné příčinné mechanismy jsou vlastní vysoká tažnost austenitických nerezových ocelí a lokalizované přehřátí způsobené vysokorychlostními instalačními nástroji (např. rázové utahováky). Tento článek rozebírá fyziku každého mechanismu, poskytuje srovnávací data a nabízí praktické strategie zmírňování.
1. Porovnání mechanismu: Vysoká tažnost vs. lokalizované přehřátí
Následující tabulka porovnává dva primární mechanismy, které přispívají ke shromažďování vláken šestihranné matice z nerezové oceli .
| Parametr | Vysoká tažnost (austenitická struktura) | Lokalizované přehřátí (vysokorychlostní instalace) |
|---|---|---|
| Fyzikální mechanismus | Austenitické nerezové oceli mají vysokou rychlost mechanického kalení a postrádají ochrannou vrstvu oxidu, která se tvoří na uhlíkových ocelích. Při kluzném kontaktu se ochranný oxidový film odtrhne, což umožňuje kontakt holým kovovým povrchům a jejich vzájemné svaření pod tlakem. | Vysokorychlostní elektrické nářadí (rázové utahováky nebo vysokootáčkové šroubováky) generují třecí teplo na rozhraní závitu. Teplo změkčuje povrchovou vrstvu, zvyšuje součinitel tření a podporuje opotřebení adheziva – urychluje proces hromadění. |
| Primární důkaz | Zadírání se vyskytuje jak u ručně poháněných, tak u motoricky poháněných instalací, ale frekvence a závažnost jsou výrazně vyšší, když se používá elektrické nářadí. Pracovně zpevněná povrchová vrstva z austenitické nerezové oceli je zvláště náchylná k zadření kvůli své vysoké pevnosti ve smyku a nedostatku ochranného mazacího filmu. | Studie ukazují, že s rostoucí rychlostí instalace se zvyšuje i povrchová teplota. Použití rázového utahováku může generovat teploty překračující teplotu rekrystalizace materiálu, což výrazně zvyšuje pravděpodobnost zadření. Použití pomaloběžných nástrojů nebo ručních nástrojů výrazně snižuje výskyt zadření. |
| Ovlivňující faktory | Povrchová úprava závitu, úhel závitu, materiál matice a přítomnost maziv. Hladší povrchy a použití maziv snižují sklon ke svařování za studena. | Rychlost instalace, vstupní krouticí moment a použití rázových nástrojů. Vyšší předpětí také zvyšuje třecí síly, čímž se zvyšuje riziko přehřátí. |
| Strategie zmírňování | Vyberte matice s jiným materiálem nebo povrchovou úpravou (např. nitronová nebo potažená nerezová ocel) nebo zajistěte čisté a namazané závity. Použití sloučenin proti zadření je vysoce účinné. | Používejte nástroje pro instalaci s nízkou rychlostí (ruční nástroje nebo vrtačky s proměnnou rychlostí při nízkých otáčkách). U kritických sestav se vyhněte rázovým utahovákům. Mezi utahovacími průchody nechte spoj vychladnout. |
2. Analýza mechanismu: Který mechanismus dominuje?
Podrobná analýza dostupných důkazů ukazuje, že oba mechanismy jsou přispívajícími faktory, ale jejich relativní význam není stejný.
- Vysoká tažnost je primární hlavní příčinou: Austenitické nerezové oceli (třídy A2 a A4) jsou přirozeně náchylné k zadření, protože postrádají ochrannou povrchovou oxidovou vrstvu, na kterou se uhlíkové oceli spoléhají při mazání. Při stlačení povrchů závitu k sobě pod zatížením se oxidový film rozpadne a vysoká pevnost austenitické struktury ve smyku způsobí mikroskopické svaření nerovností. To je základní materiálová vlastnost – vysvětluje, proč dochází k zadření i u ručně utažených sestav.
- Vysokorychlostní přehřívání je hlavním akcelerátorem: Zatímco tažnost materiálu je hlavní příčinou, použití vysokorychlostního elektrického nářadí dramaticky zvyšuje frekvenci a závažnost zadření. Třecí teplo generované rázovým utahovákem může překročit teplotu rekrystalizace austenitické nerezové oceli (přibližně 450–600 °C), změkčit povrchové vrstvy a podporovat adhezivní opotřebení. Studie ukazují, že instalace používající rázové utahováky mohou mít výskyt zadření 10–15krát vyšší než ručně utahované sestavy.
- Synergický efekt: Tyto dva mechanismy nejsou nezávislé. Díky vysoké tažnosti materiálu je náchylný na třecí teplo generované vysokorychlostními nástroji. Teplo naopak snižuje pevnost materiálu a zvyšuje koeficient tření, čímž vzniká kladná zpětná vazba, která urychluje zadření. Tento kombinovaný efekt je důvodem, proč je zadření často závažnější u vysokorychlostních instalací než u pomalých.
3. Kvantitativní dopad rychlosti instalace
Následující tabulka poskytuje srovnávací analýzu výskytu zadření na základě rychlosti instalace a typu nástroje.
| Způsob instalace | Typické otáčky | Výskyt otřesů (relativní) | Doporučeno |
|---|---|---|---|
| Ruční nářadí (momentový klíč) | ~5–10 ot./min | 1x (základní čára) | Ano – Preferováno pro kritické sestavy |
| Vrtačka s proměnnou rychlostí (nízká rychlost) | ~200–400 ot./min | 3–5x | Ano – pokud je mazáno a ovládáno |
| Vrtačka s proměnnou rychlostí (vysokorychlostní) | ~800–1500 ot./min | 8-12x | Nedoporučuje se pro nerezové spojovací prvky |
| Rázový utahovák | Variabilní (vysoký špičkový točivý moment) | 15-20x | Důrazně nedoporučujeme pro matice A2/A4 |
4. Praktické pokyny pro zmírnění zadření
Vzhledem ke kombinovanému účinku tažnosti materiálu a rychlosti instalace se pro instalaci v terénu doporučují následující pokyny:
- Vždy používejte lubrikant: Před instalací matice naneste na závity šroubu vysoce kvalitní směs nebo mazivo proti zadření (např. mazivo na bázi mědi nebo niklu). Mazání snižuje tření, snižuje tvorbu tepla a působí jako fyzická bariéra mezi povrchy závitu.
- Použijte pomalé rychlosti instalace: Nepoužívejte rázové utahováky pro kritické sestavy z nerezové oceli. Používejte ruční nářadí nebo vrtačky s proměnnou rychlostí nastavené na nejnižší efektivní otáčky. Čím nižší otáčky, tím méně tepla vzniká na rozhraní závitu.
- Udržujte vlákna čistá: Nečistoty, jako je špína, úlomky nebo staré zajišťovače závitů, mohou působit jako abraziva, prorážet vrstvu oxidu a iniciovat zadření. Před montáží důkladně očistěte závity šroubů a matic.
- Povolit dobu chlazení: U sestav s velkým průměrem nebo s vysokým předpětím nechte spoj mezi utahovacími průchody vychladnout, abyste zabránili hromadění tepla.
- Zvažte alternativní materiály: Pro aplikace, kde je zadření trvalým problémem, zvažte použití jakosti nerezové oceli se sníženou tendencí k zadření (např. Nitronic 60 nebo 316 se speciálním povlakem).
5. Výroba a perspektiva kvality
Konzistence tvaru závitu a povrchová úprava šestihranných matic z nerezové oceli jsou rozhodujícími faktory pro zabránění zadření. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) je rodinný podnik pod SEA Monies Metal Co., Ltd., který zdědil 20 let rodinných zkušeností a dědictví kvality v kovovýrobě. Spoléháme se na silnou výrobní kapacitu a výhody dodavatelského řetězce Shengzhao Metal a specializujeme se na výzkum a vývoj, výrobu a globální prodej vysoce kvalitních kovových výrobků. V souladu s rodinným úsilím o přesnost, přísný pracovní přístup a dlouhodobý závazek dodáváme stabilní a spolehlivé produkty a služby zákazníkům po celém světě.
S využitím robustního výzkumu, vývoje a výrobních kapacit továrny se specializujeme na vysoce pevné nýty, šrouby, matice, podložky, kolíky, šrouby a různé nestandardní zakázkové díly. Náš sortiment zahrnuje materiály včetně nerezové oceli, legované oceli, hliníkové slitiny, mědi a speciálních slitin, využívající procesy jako je ražení za studena, kování za tepla a CNC obrábění. Naše výrobky jsou vyváženy do více než 25 zemí a slouží více než 200 klientům.
Chance & Union se zavázala bezproblémově propojit „Vyrobeno v Číně“ s mezinárodním trhem a poskytovat globálním zákazníkům jednorázová řešení upevnění od výzkumu a vývoje až po hromadnou výrobu prostřednictvím profesionální technologie a výjimečné kvality. U šestihranných matic z nerezové oceli poskytujeme hladký povrch závitu a můžeme nabídnout doplňkové povrchové úpravy (jako je pasivace nebo povlak) pro snížení sklonu k zadření. Ke každé zásilce také přikládáme návod k instalaci, který pomáhá předcházet zadírání na poli.
6. Často kladené otázky (FAQ)
- Q1: Mohu použít rázové utahováky na matice z nerezové oceli A2-70 nebo A4-80?
Odpověď: Důrazně se nedoporučuje. Nárazy rázového utahováku s vysokou rychlostí a vysokým točivým momentem vytvářejí značné třecí teplo, což dramaticky zvyšuje riziko zadření. U kritických sestav by se mělo používat pouze ruční nářadí nebo nízkorychlostní vrtačky s proměnnou rychlostí. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) doporučuje používat momentový klíč s řízenou rychlostí pro všechny instalace z nerezové oceli. - Q2: Ovlivňuje povrchová úprava závitu tendenci k zadření?
A: Ano. Hladší povrch závitu (např. válcované závity spíše než řezané závity) má nižší koeficient tření a sníženou tendenci vyvolávat zadření. Válcované závity mají také konzistentnější profil povrchu. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) používá procesy válcování za studena a válcování závitů k výrobě matic z nerezové oceli s vynikající povrchovou úpravou, která snižuje riziko zadření. - Q3: Jaké je nejlepší mazivo pro zabránění zadření matic z nerezové oceli?
Odpověď: Směs proti zadření na bázi mědi nebo niklu je vysoce účinná. Tato maziva obsahují jemné kovové částice, které působí jako pevná mazací bariéra a zabraňují kontaktu kov na kov. Jsou účinné i při vysokých teplotách. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) může poskytnout návod k montáži a v některých případech dodat matice s předem naneseným povlakem maziva.