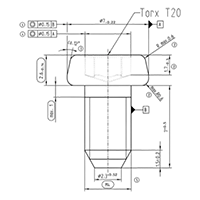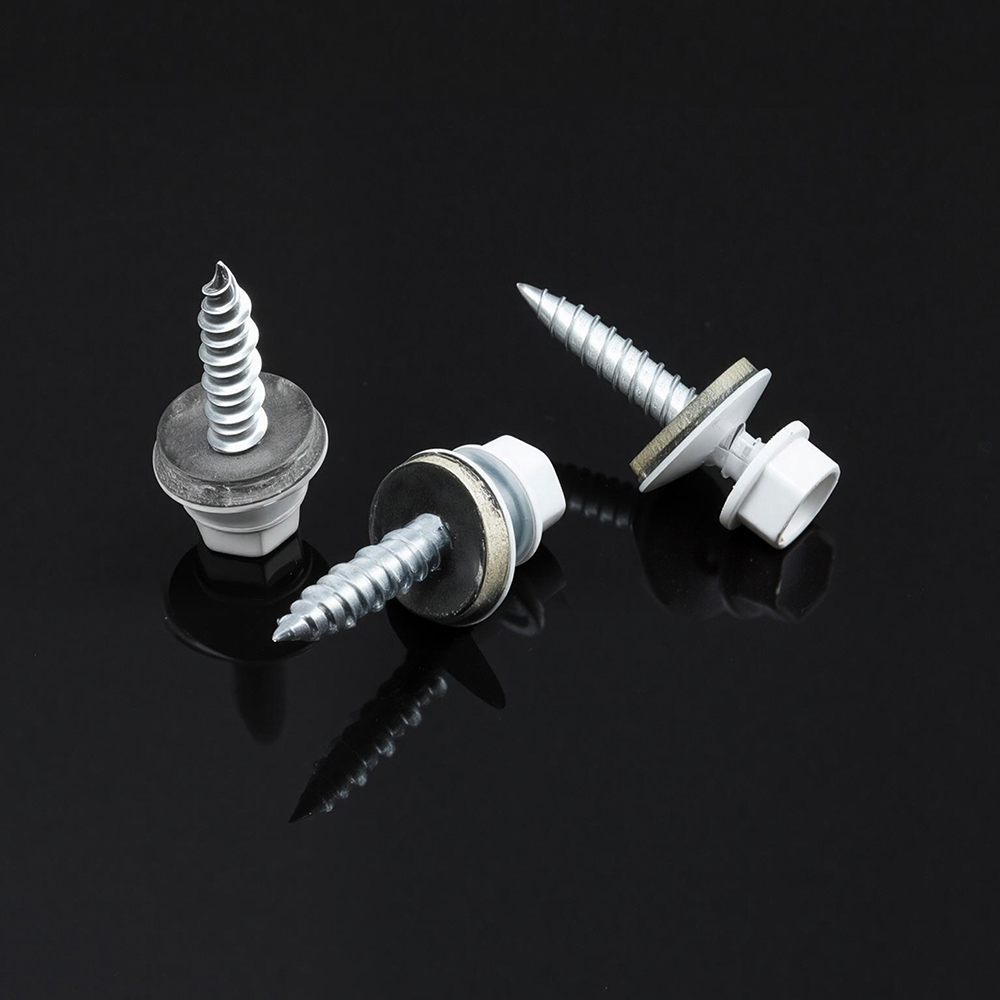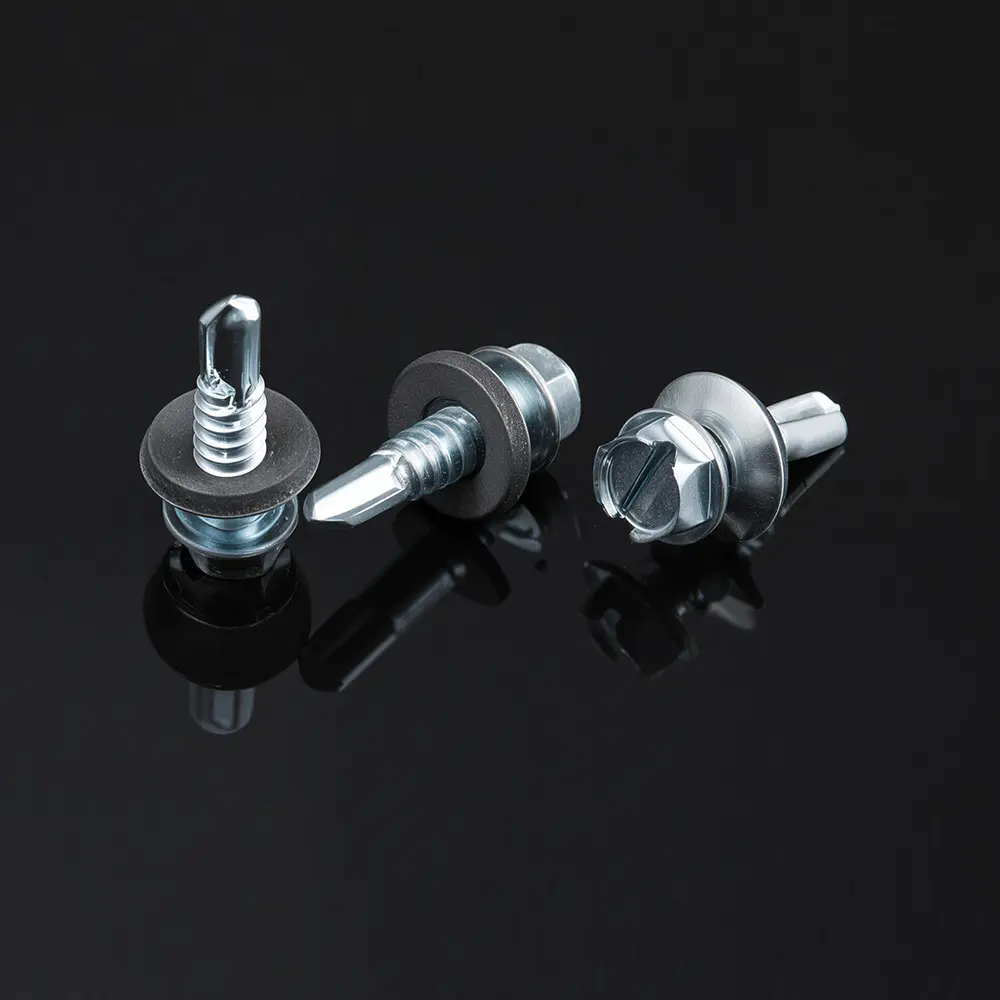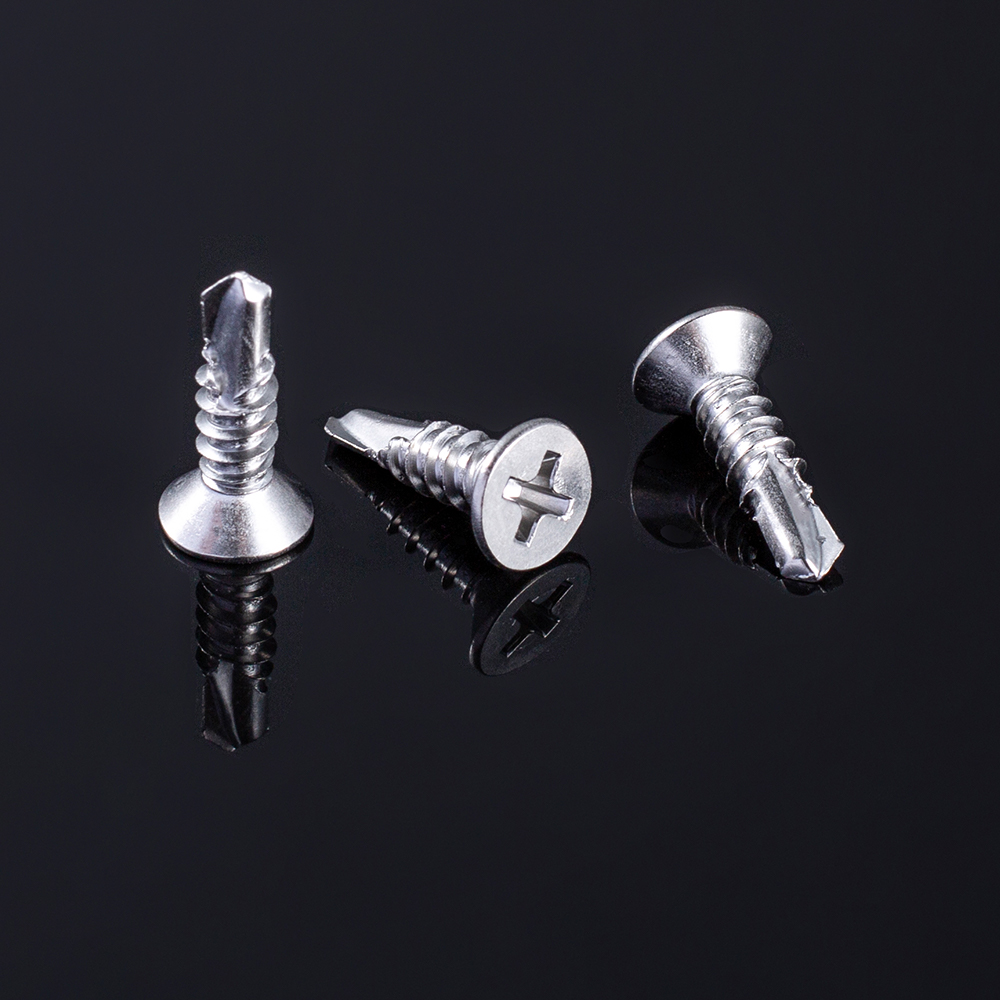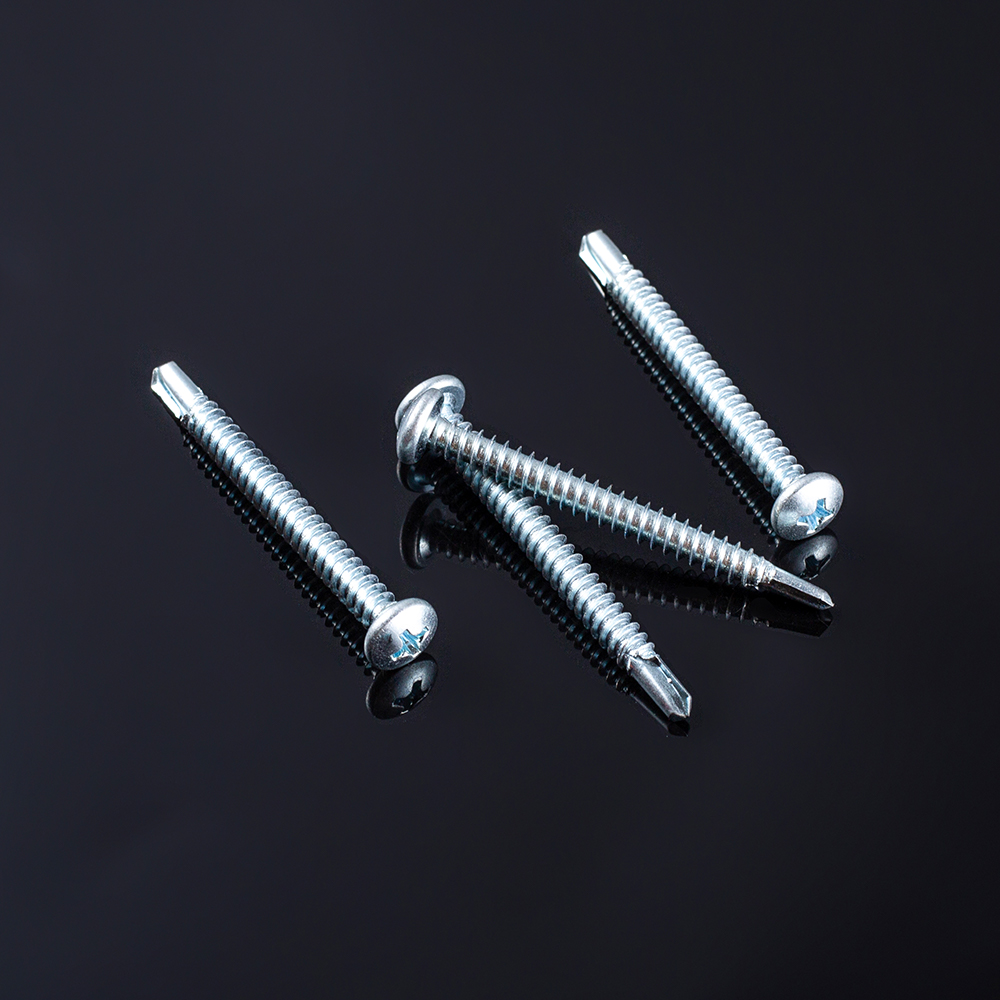

Každé selhání plechového spoje se vrací k jednomu ze tří rozhodnutí, která byla učiněna předtím, než se řidič vůbec dotkl spojovacího prvku: nesprávná měrka, nesprávný bod vrtání nebo nesprávné stoupání závitu pro základní materiál. Rozsah plechů sahá od měkkého 0,5 mm hliníkového opláštění až po 3 mm ocelové konzoly válcované za studena a spojovací prvek vyladěný pro jednu tloušťku se buď volně otáčí ve druhé, nebo při vstupu odřízne hranu panelu. Pochopení jak samořezné šrouby Skutečné řezání a tvarování závitů uvnitř díry je výchozím bodem pro specifikaci správné součásti spíše než hádání ze zásobníku součástí.
Samořezný spojovací prvek dělá dvě práce najednou: vytváří lícující závit, když postupuje, a po usazení spojené vrstvy sevře. Varianty pro tváření závitů vytlačují kov směrem ven bez odebírání materiálu, což dobře funguje v tenkém, tvárném plechu, kde vytlačený kov proudí do kořene závitu. Varianty řezání závitů oholí materiál štěrbinovou nebo rýhovanou špičkou, která vyhovuje silnějším nebo tvrdším plechům, kde by tvarování jinak popraskalo panel nebo vytvořilo nadměrný krouticí moment. Záměna těchto dvou kategorií je jedinou nejčastější příčinou odizolovaných děr hlášených výrobními dílnami.
Posouvá materiál radiálně. Nejlepší pro plechy pod 1,5 mm a měkčí slitiny, kde na těsném, plynotěsném těsnění záleží více než na pevnosti při vytažení.
Odstraňuje zvlnění materiálu při jeho postupu. Preferováno pro plech 1,5 mm a více nebo pro opakované cykly montáže a demontáže.
Kombinuje špičku vrtáku s řezným závitem v jedné části, čímž eliminuje samostatný krok vodícího otvoru na oceli až do průměru 3 mm.
Měřidlo je kód průměru vyražený na obalu a měl by být vybrán podle tenčí ze dvou spojovaných vrstev, nikoli podle silnější. Měřidlo, které je příliš velké pro tenkou vnější vrstvu, deformuje okolní kov do viditelného důlku; měřidlo, které je příliš malé pro tlustou konzolu, bude závitovat pouze několik otáček, než dojde z hloubky záběru.
Délka se počítá odlišně v závislosti na typu spoje. U přeplátovaného spoje přes dva plechy by měl šroub zcela procházet oběma vrstvami plus dva až tři odkryté závity na zadní straně, aby se potvrdilo plné spojení bez nadměrného vyčnívání. U šroubu zašroubovaného do tvarované příruby nebo vytlačovaného profilu by délka měla ponechat alespoň tři plné závity distanční pod čelem příruby, protože méně závitů výrazně snižuje odpor proti vytažení a více závitů riskuje vypadnutí na vnitřní stěně.
| Kombinace listů | Typické měřidlo | Typická délka |
| 0,6 mm to 0.6mm lap joint | č.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | č.8 | 13 mm |
| 1,6 mm to 2.4mm frame | č.10 | 16 mm |
| 2,4 mm to 3.0mm structural | č.12 | 19 mm |
Špička samořezného šroubu je klasifikována bodovým číslem, které zhruba odpovídá kombinované tloušťce materiálu, kterým může proniknout bez vodícího otvoru. Hroty bod 1 a bod 2 zvládají dohromady světlý plech od 0,7 mm do 3,2 mm. Hroty bod 3 rozšiřují tento rozsah až na 4,8 mm a hroty bod 5 jsou určeny pro profily z konstrukční oceli až do tloušťky přibližně 6,4 mm. Výběr hrotu pod skutečnou tloušťkou stohu nutí instalačního technika ke kompenzaci zvýšení krouticího momentu ovladače, což zvyšuje pravděpodobnost odtržení závitu nebo ulomení hlavy místo řešení základního nesouladu.
Na počtu fléten záleží stejně jako na počtu bodů. Špička vrtáku s jedním lalokem účinně odstraňuje třísky v tenkém plechu, ale v tlustších svazcích se může pohybovat mimo střed; rýhovaný nebo okřídlený hrot odvádí nečistoty z otvoru v konstrukční oceli a snižuje axiální sílu potřebnou k zahájení pronikání. U opakovaných výrobních sérií standardizace na jedno bodové hodnocení na materiálové pásmo, spíše než jedno hodnocení za celou zakázku, udržuje dobu cyklu a míru zmetkovitosti předvídatelnou napříč směnami.
Vrtací hrot o jednu velikost příliš malý jednoduše netrvá déle, než pronikne. Generuje lokalizované teplo, které při práci zpevňuje okraj otvoru, který pak odolává následujícímu závitotvornému průchodu a vytváří uvolněný, nedotažený spoj, i když řidič hlásil plné sezení.
Bodové opotřebení lze snadno přehlédnout, protože degraduje postupně, místo aby selhalo najednou. Čerstvý hrot Point 2 by mohl pohodlně vyčistit 3 mm stoh, ale po několika tisících cyklech se stejný hrot může začít potýkat s 2 mm plechem a operátoři často reagují silnějším tlakem, spíše než výměnou bitu. Cyklus sledování počítání na bit, dokonce i s jednoduchým záznamem na pracovní stanici, zachytí tento posun dříve, než se projeví jako špička v odmítnutých spojích. Obchody provozující dvě nebo tři směny na stejné lince často zjišťují, že ohromující výměna bitů v průběhu směn, spíše než čekání na viditelné selhání, udržuje míru odmítnutí plošší během týdne.
Stoupání závitu, vzdálenost mezi sousedními vrcholy závitů, určuje, kolik materiálu každý závit zabírá a jak rychle se šroub posouvá na otáčku. Závity s hrubým stoupáním mají méně závitů na palec a hlubší profil závitu, což poskytuje silnou odolnost proti odlupování v tenkém, měkkém plechu, kde se každý závit musí silně zakousnout do omezeného materiálu. Závity s jemným stoupáním zabalí více závitů do stejné délky, čímž rozloží zatížení svorky na více kontaktních bodů, což vyhovuje silnějším plechům a aplikacím čelícím vibracím.
Bod křížení, kde začíná jemné stoupání překonávat hrubé stoupání, obecně spadá mezi 1,6 mm a 2,0 mm, v závislosti na tvrdosti slitiny. Pod tímto pásem vytváří hrubé stoupání konzistentně lepší zadržený krouticí moment, protože prostě není dostatečná hloubka materiálu pro úplné vytvoření jemných závitů. Nad tímto pásem jemná rozteč odolává stahování závitu při opakovaných zatěžovacích cyklech, protože více závitů sdílí stejnou upínací sílu, takže žádný jednotlivý závit nenese neúměrný podíl namáhání.
Volba rozteče také ovlivňuje toleranci vodicí díry zvolenou proti proudu. Děrovaný nebo vyvrtaný otvor, který je dokonce o několik setin milimetru větší, umožní závitu s hrubým stoupáním zapadnout téměř normálně, protože hlubší profil závitu má více materiálu k uchopení. Závit s jemným stoupáním ve stejném předimenzovaném otvoru ztrácí mnohem větší část svého dostupného záběru, protože každý jednotlivý závit je zpočátku mělčí. To je jeden z důvodů, proč výrobní výkresy pro silnější sestavy s jemnou roztečí obvykle vykazují užší toleranci vodicího otvoru než výkresy napsané pro tenké plechy s hrubým roztečím.
Dva panely stejné tloušťky se mohou pod stejným spojovacím prvkem chovat zcela odlišně, pokud se liší složení jejich slitiny. Hliníkový plech má zhruba třetinovou tvrdost oproti měkké oceli při ekvivalentní tloušťce, takže vrták určený pro ocel prorazí hliník téměř příliš snadno, což někdy způsobí, že se spojovací prvek zakolísá, než se závit zachytí. Nerezový plech sedí na opačném konci a generuje mnohem více třecího tepla během zajíždění, což je důvod, proč nerezové spojovací prvky mají obvykle tvrdší povrchovou úpravu na špičce a bocích závitu.
Tažnost také ovlivňuje to, jak shovívavý je kloub k přetížení. Měkký hliník se bude i nadále deformovat za bodem úplného sezení, což znamená, že ovladač nastavený na ocelový krouticí moment podloží okolní panel dříve, než spojka sepne. Tvrdší slitiny odolávají této deformaci, což posouvá riziko směrem k odizolování závitu namísto vychýlení, jakmile je nastavení spojky příliš agresivní. Přizpůsobení točivého momentu řidiče a nastavení spojky konkrétní slitině, nejen tloušťce, tuto mezeru uzavírá.
Výběr povlaku na samotném spojovacím prvku také ovlivňuje tyto materiálové rozdíly. Šroub z pozinkované uhlíkové oceli zašroubovaný do holého hliníku může časem ve vlhkém prostředí vyvolat mírnou galvanickou reakci a postupně uvolnit spoj, i když bylo původní mechanické usazení správné. Upevňovací prvky s povlakem kompatibilním se základní vrstvou nebo fyzickou bariérou, jako je nylonová podložka, kde se musí setkat různé kovy, zabraňují této pomalé degradaci. Zřídka se objeví v prvních týdnech provozu, což je přesně důvod, proč se při počátečních kontrolách kvality vynechá a objeví se až o měsíce později jako nevysvětlitelná várka uvolněných spojů.
Konzistence v upevnění pochází méně ze samotného šroubu a více z opakovatelné montážní sekvence. Obchody, které vidí nejméně zpětných volání, mají tendenci dodržovat stejný kontrolní seznam bez ohledu na úroveň zkušeností operátora.
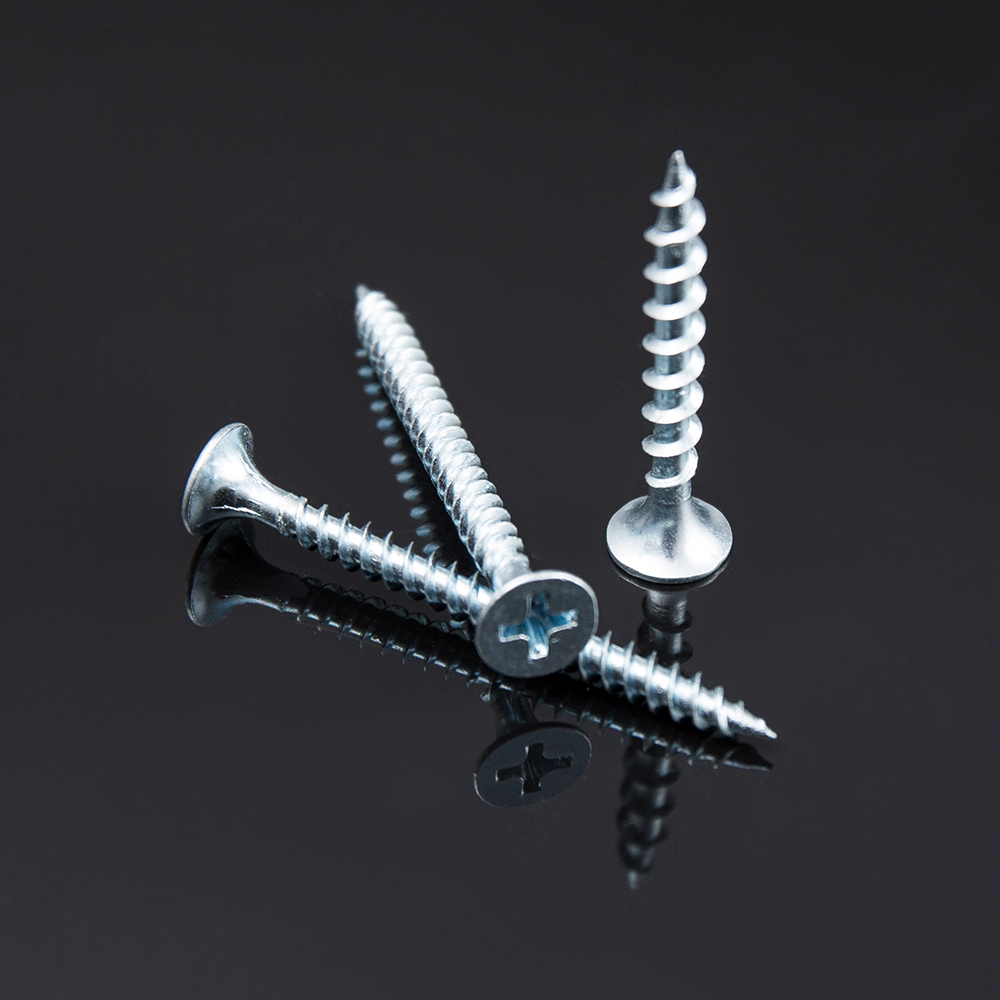 Kolmé vyrovnání a stálá rychlost pohonu snižují boční zatížení závitu během instalace.
Pilotní otvory si zaslouží samostatnou poznámku. U závitotvorných šroubů v tenkém plechu je přeskočení vodícího otvoru obvykle v pořádku a dokonce výhodné, protože tvarovaný závit závisí na nenarušeném materiálu kolem otvoru. U závitořezných šroubů v silnějším plechu vodicí otvor o velikosti zhruba 85 procent menšího průměru šroubu podstatně snižuje hnací kroutící moment bez obětování záběru závitu a znatelně prodlužuje životnost bitu u velkoobjemových zakázek.
Upínání hraje tichou, ale významnou roli také v konzistenci točivého momentu. Panely, které se mohou ohýbat během jízdy, absorbují část aplikované síly jako vychýlení spíše než sevření, které se později projeví jako spoj, který se správně čte při počáteční kontrole točivého momentu, ale uvolní se po prvních několika cyklech zatížení, jakmile se panel usadí. Pevné upnutí stohu proti pevné podložce během montáže, a to i na několik sekund, když řidič usazuje upevňovací prvek, odstraní tuto proměnnou a umožňuje mnohem opakovatelnější odečítání točivého momentu od jednoho operátora k druhému.
Většina poruch v poli spadá do krátkého seznamu rozpoznatelných vzorců a každý z nich ukazuje zpět na konkrétní nesoulad spíše než na náhodný defekt.
| Symptom | Pravděpodobná hlavní příčina | Oprava |
| Šroub se točí bez kousání | Měřidlo je příliš malé nebo je otvor příliš velký | Zvyšte o jeden měřidlo nebo zmenšete velikost pilotního otvoru |
| Během jízdy se ulomí hlava | Točivý moment nastavený příliš vysoko na tvrdost materiálu | Spodní nastavení spojky, nejprve ověřte na šrotu |
| Panel prohlubně kolem hlavy | Měřidlo je příliš velké pro tenký vnější plech | Snižte měřidlo, přidejte variantu ostřikovací hlavy |
| Uvolněný kloub po týdnech provozu | Hrubý tón used on thicker vibrating panel | Přepněte na jemné stoupání, znovu zkontrolujte specifikaci točivého momentu |
| Šroub se toulá, než pronikne | Bod vrtání je příliš agresivní pro měkkou slitinu | Zvolte nižší číslo bodu, snižte podávací tlak |
Užitečným diagnostickým zvykem je ponechat si malou sadu neúspěšných vzorků z každé výrobní série a zkoumat profil závitu při zvětšení. Odizolovaný otvor s čistými, nepoškozenými závity na samotném spojovacím prvku obvykle ukazuje na nesoulad otvoru nebo měřidla. Upevňovací prvek s viditelně opotřebeným nebo zaobleným hřebenem závitu místo toho poukazuje na nadměrné cykly pohonu na bitu, který měl být vyměněn o několik tisíc cyklů dříve.
Pomáhá také oddělit skutečnou vadu spojovacího prvku od procesní vady před změnou specifikace. Přepnutí na těžší měřidlo nebo jinou rozteč k vyřešení toho, co je ve skutečnosti problém s upevněním nebo kalibrací krouticího momentu, často přináší novou sadu problémů, jako je větší prohlubeň, aniž by se vyřešila původní stížnost. Krátký průchod s hlavní příčinou, který porovná několik neúspěšných vzorků s kontrolním seznamem instalace, než se dotknete kusovníku, obvykle problém vyřeší rychleji a zabrání zbytečným změnám čísel dílů v rámci výrobní série, která jinak fungovala dobře.
Pro obchody, které opakovaně používají stejnou hrstku kombinací listů, stojí za to zdokumentovat krátkou kartu se specifikacemi pro každou sestavu, než pokaždé znovu odvozovat měřidlo, délku, bod a rozteč od začátku. Typická karta uvádí dvě vrstvy materiálu, jejich tloušťky, zvolené šrouby do plechu rozchod a délka, jmenovitý bod vrtání, typ stoupání, cílový krouticí moment unášeče a jakýkoli požadavek na vodicí otvor. Připojení této karty k pracovnímu příkazu odstraňuje nejednoznačnost mezi směnami a poskytuje novým operátorům referenci, která nezávisí na kmenových znalostech.
Když se objeví nová kombinace listů, která ještě není zdokumentována, rychlý tříkrokový zkušební provoz funguje dobře: zajeďte jeden vzorek se základním točivým momentem výrobce a zkontrolujte, zda nedošlo k promáčknutí nebo odizolování, na základě tohoto výsledku upravte točivý moment po malých krocích v obou směrech a poté zablokujte nastavení, jakmile tři po sobě jdoucí vzorky dosednou na čistou s konzistentním odstupem. Tento zkušební přístup trvá několik minut a zabraňuje spuštění celé dávky v neověřeném nastavení.
Volba spojovacího prvku také ovlivňuje vystavení korozi, i když tato úvaha nespadá do čistě mechanického uložení. Vnitřní držáky zřídka potřebují nátěr samovrtné spojovací prvky , ale vše, co čelí povětrnostním vlivům, smývání nebo pobřežnímu vzduchu, těží z korozivzdorného povlaku nebo nerezové konstrukce, i když by základní mechanické hodnocení jinak vyžadovalo standardní díl z uhlíkové oceli.
Samořezný šroub řeže nebo vytváří svůj vlastní závit, když postupuje, ale stále obecně potřebuje vodicí otvor v kovu. Samovrtný šroub přidává špičku s vrtacím hrotem, takže může vyvrtat vlastní startovací otvor a vytvořit závit v jediném průchodu, což urychluje montáž na silnější plech.
Kloub s nedostatečným točivým momentem bude stále odolávat rotaci rukou a po odstranění bude vykazovat neporušené závity. Odizolovaná díra se volně otáčí s malým odporem a často vykazuje vyhlazenou zaoblenou hranu díry spíše než definovaný profil závitu.
Může, ale měřidlo by mělo být dimenzováno na tenčí vrstvu, aby nedošlo k promáčknutí, zatímco délka by měla stále odpovídat za plné zapojení přes silnější vrstvu. To je důvod, proč mnoho sestav používá jedno měřidlo s délkou vybranou speciálně pro kombinovaný stoh spíše než jednotlivé listy samostatně.
Ano. Závity s hrubým stoupáním postupují rychleji na otáčku, protože každá otáčka pokrývá lineárnější vzdálenost, což zkracuje dobu cyklu u velkoobjemových běhů, kde tenký plech nevyžaduje výkon s jemným stoupáním.
Hliník se deformuje při nižší síle než ocel, takže nastavení točivého momentu kalibrované pro ocel způsobí přetížení a promáčknutí hliníku, než spojka sepne, zatímco stejné nastavení může podsadit ocelový kloub. Nastavení krouticího momentu by mělo být ověřeno pro materiál, nikoli převzato z jednoho výchozího nastavení.